塑料件缩水、拉花、开裂?10年结构师聊聊工艺材料选型的实战坑
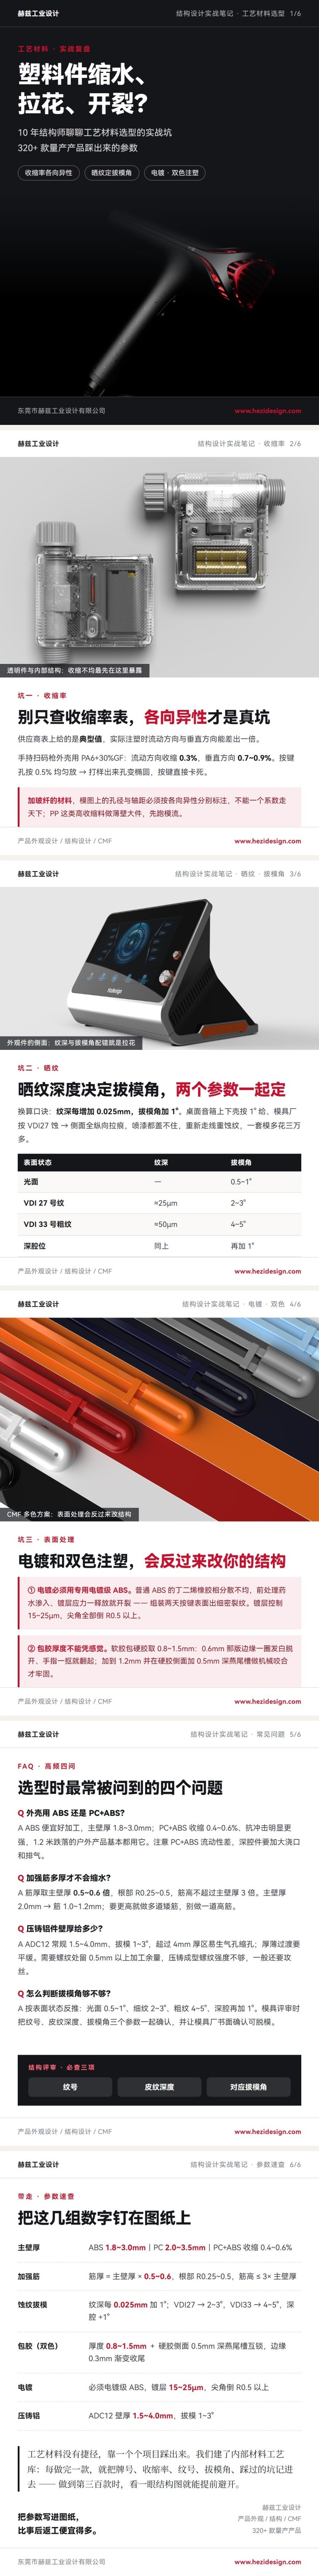
先给结论:产品后期 80% 的外观和装配问题,不是结构画错了,而是材料和工艺在选型阶段就定错了。收缩率没算对,壁厚差 0.3mm 就缩水;晒纹深度配错拔模角,量产第一批就拉花;电镀级 ABS 换成普通 ABS,组装第二天壳体开裂。
**一、收缩率别只查表,各向异性才是真正的坑**
收缩率表给的是典型值,实际注塑时流动方向与垂直流动方向能差出一倍。手持扫码枪外壳用 PA6+30%GF:流动方向约 0.3%,垂直方向 0.7%~0.9%。按键孔按 0.5% 均匀收缩放,打样出来孔变椭圆、装配卡死。改成顺着玻纤流动方向排布孔位、长圆孔与料流方向对齐才解决。
操作习惯:凡加玻纤的材料,模图上的孔径与轴距要按各向异性分别标注;PP 这类高收缩料做薄壁大件,先跑模流分析,别凭经验拍脑袋。
**二、晒纹深度决定拔模角,两个参数必须一起定**
光面 0.5~1° 就够,但蚀纹面每增加 0.025mm 纹深,拔模角要加 1°:VDI27(≈25μm)给 2~3°,VDI33 粗纹(≈50μm)给 4~5°,深腔位再加 1°。
桌面音箱上下壳(PC+ABS、VDI27)第一版侧面全给 1°,试模时侧面全是纵向拉痕,喷漆都盖不住;返工重新走线、重新蚀纹,一套模多花三万多。现在我们的流程是:结构评审先定纹号,再倒推拔模角。同一套模具蚀不同纹时,深浅交界要做 0.3mm 以上台阶过渡。
**三、表面处理会反过来改你的结构**
电镀必须用专用电镀级 ABS。普通 ABS 的丁二烯橡胶相分散不均,前处理药水渗入、镀层应力一释放就开裂——组装两天按键表面出细密裂纹。换成电镀级 ABS、镀层控制 15~25μm,并把所有尖角倒成 R0.5 以上才彻底解决。
双色注塑的包胶厚度不能凭感觉:软胶包硬胶取 0.8~1.5mm。防水手电握把第一版只给 0.6mm,试模边缘一圈发白脱开、手指一抠就翻起;加到 1.2mm,并在硬胶侧面加 0.5mm 深燕尾槽做机械咬合才牢固;软胶边缘做 0.3mm 渐变收尾,避免应力集中分层。
**参数速查**
- 主壁厚:ABS 1.8~3.0mm,PC 2.0~3.5mm,PC+ABS 收缩 0.4~0.6%
- 加强筋:筋厚=主壁厚×0.5~0.6,根部 R0.25~0.5,筋高≤3×主壁厚
- 蚀纹拔模:纹深每 0.025mm 加 1°;VDI27→2~3°,VDI33→4~5°,深腔+1°
- 包胶(双色):0.8~1.5mm + 硬胶侧面 0.5mm 深燕尾槽互锁
- 电镀:电镀级 ABS,镀层 15~25μm,尖角倒 R0.5 以上
- 压铸铝:ADC12 壁厚 1.5~4.0mm,拔模 1~3°
工艺材料这块没有捷径,靠的就是一个一个项目踩出来。
小小心意,大大鼓励
本文章版权归 赫兹工业设计 所有,禁止匿名转载及个人使用,任何商业用途均需联系原作者。
举报









 沪公网安备 31011502009179号
看着挺好的
干货