十台机器响出三种声音,结构异响按这个顺序往下查
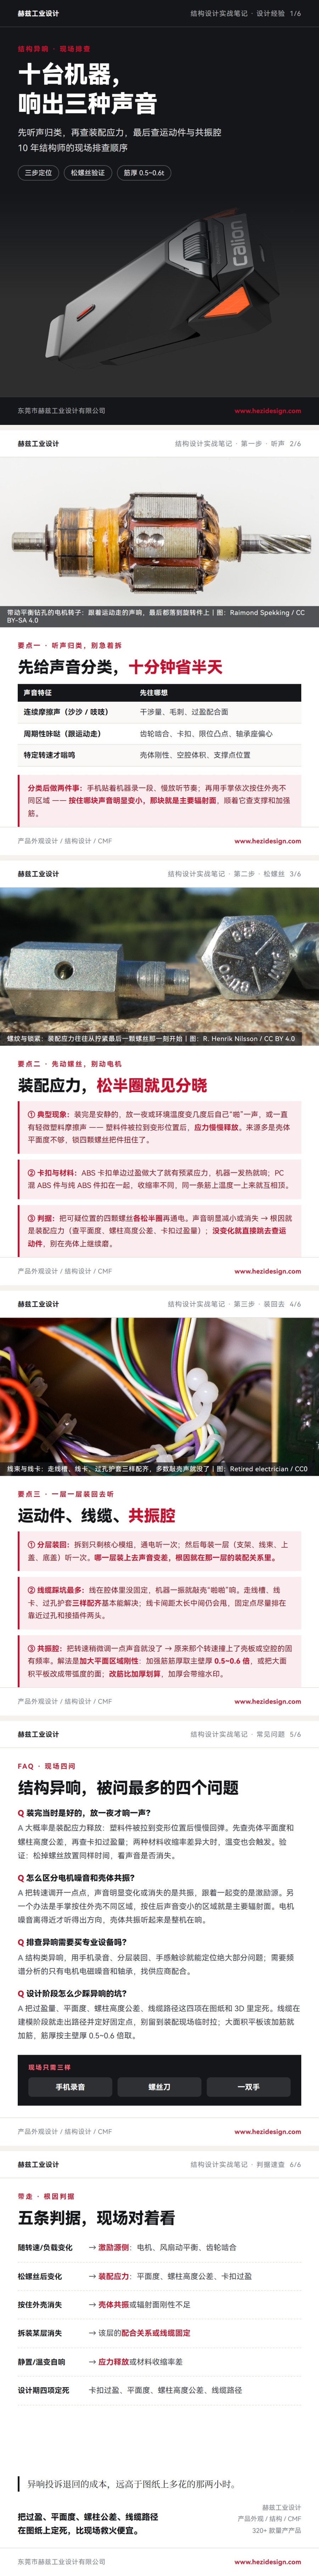
核心答案:结构异响排查顺序为「声音分类 → 装配应力 → 运动件与线缆 → 共振腔」。连续性摩擦声多来自干涉或毛刺;周期性咔哒多来自旋转件与限位;只在特定转速出现的嗡鸣多来自壳体共振。判据依次是:改扭力声音变化、按住外壳声音消失、拆掉某层装回去声音消失。
一、听声归类,别急着拆先给声音分个类,这一步花十分钟,能省半天。我一般分三种:
连续摩擦声,听着像沙沙或者吱吱,只要机器在动就一直有。这种基本可以往干涉量、毛刺、过盈配合面上想。两个面本来该留 0.1-0.2mm 间隙,实测装完之后贴上了,就会一直蹭。
周期性咔哒,转一圈响一次或者开合一次响一次,节奏跟着运动走。往齿轮啮合、卡扣咬合、限位凸点、轴承座偏心上找。有一次我们自己的一款小家电,咔哒声跟着电机转,最后发现是齿轮箱出轴和壳体孔单边间隙做到 0.5mm 以上,轴在孔里晃。
特定工况下的嗡鸣,只在某个转速、某个负载、某个姿态出现,转速一变就没了。这种绝大多数跟壳体刚性、空腔体积、支撑点位置有关。
分类完之后做两件事:用手机贴着机器录一段,慢放听节奏;然后用手掌依次按住外壳的不同区域。按住哪块声音明显变小,那块就是主要辐射面,顺着它往下查支撑和加强筋。这招在现场比任何仪器都快。
二、查装配应力,先把扭力松半圈试试归类完先别动电机,先动螺丝。装配应力是异响里最容易被忽略、又最容易验证的一类。
典型现象是:机器装完是安静的,放一夜或者环境温度变了几度之后,自己"啪"响一声,或者一直有轻微塑料摩擦声。这是塑料件被强行拉到一个变形位置后,应力慢慢释放。来源通常是壳体平面度不够,锁四颗螺丝的时候把件扭住了。
卡扣也一样。ABS 件我们一般把卡扣单边过盈控制在一个经验区间里,做大了装上去就有预紧应力,机器一发热就响。塑件收缩率差异大的料,比如 PC 混 ABS 的件跟纯 ABS 件扣在一起,同一条筋上公母件的收缩量不一样,装完看着没事,温度一上来就互相顶。
判据:把可疑位置的四颗螺丝各松半圈,再通电。声音明显减小或消失,根因就在装配应力,方向是平面度、螺柱高度公差、卡扣过盈量。松了以后声音没变化,直接跳到下一步查运动件,别在壳体上继续磨。
螺柱高度公差也得看。同一块壳板上四个螺柱高度差 0.2mm,锁紧之后只有高的那两个真正受力,低的两个悬空,壳体就被掰成一个轻微的弯。这种变形肉眼看不出来,装完手压壳体才会听到"咯"的一声。
三、运动件、线缆、共振腔,一层一层装回去听前面两步排掉之后,问题基本落在运动件和线缆上。我们内部的做法叫分层装回:拆到只剩核心模组,通电听一次,然后每装一层(支架、线束、外壳上盖、底盖)听一次。哪一层装上去声音变差,根因就在那一层的装配关系里。
线缆这块踩坑最多。线在腔体里没有固定,机器一振就敲壳,"啪啪"响,节奏跟振动频率走。走线槽、线卡、过孔护套这三样配齐基本能解决大部分。过孔没加护套的,线在孔边来回蹭,时间长了皮都磨破。线卡的位置也有讲究,两根线卡之间留的距离太长,中间那段还是会甩起来,我们一般把固定点排在靠近过孔和接插件两头。
电机和风扇的减振垫是另一个点。减振垫选硬了,振动直接传到壳体上;选软了隔振好,但模组位移变大,得留出摆动空间。这类参数没有万能值,一般按模组重量和转速频率试几档硬度,用听感和手感定。
共振腔的判断很直接:把机器转速稍微调一点,声音消失,说明原来那个转速正好撞上了壳板或空腔的固有频率。解决办法通常是加大平面区域刚性,加强筋按主壁厚的 0.5-0.6 倍取筋厚,或者把大面积平板改成带弧度的面。改筋比加厚整块壁更划算,加厚会带来缩水印,反而引入新的外观问题。
根因判据汇总:声音随转速/负载变化 → 激励源侧,查电机、风扇动平衡、齿轮啮合;松螺丝后声音变化 → 装配应力;按住外壳声音消失 → 壳体共振或辐射面刚性不足;拆装某一层时声音消失 → 该层的配合或线缆固定问题;静置或温变后自己响一声 → 应力释放或不同材料收缩率差。
设计阶段能提前做的事不多但很值:卡扣过盈别做满,留一点装配余量;壳体平面度和螺柱高度公差在图纸上写清楚;线缆路径在 3D 里就画出来,别留到装配现场拉。异响投诉退回的成本远高于图纸上多花的两小时。
FAQ:结构异响排查常见问题
机器装完当时是好的,放一夜才响一声,是什么原因? 大概率是装配应力释放,塑料件被强行拉到变形位置后慢慢回弹。先查壳体平面度和螺柱高度公差,再查卡扣过盈量是不是做大了。同一条配合上如果两种材料收缩率差异明显,温度变化也会触发这种声音。验证办法是松掉螺丝放置同样时间,看声音是否消失。
怎么区分是电机本身的噪音还是壳体共振? 把转速调开一点点,声音明显变化或消失的是共振;声音跟着一起变的是激励源。另一个办法是手掌按住外壳不同区域,按住后声音变小的区域就是主要辐射面。
排查异响需要买专业设备吗? 结构类异响现场排查用手机录音、分层装回、手感触诊就能定位绝大部分问题。需要频谱分析的通常是电机电磁噪音或轴承问题这类激励源故障,那种直接找供应商配合。
设计阶段怎么能少踩异响的坑? 把过盈量、平面度、螺柱高度公差、线缆路径这四项在图纸和 3D 里定死。线缆在建模阶段就走出路径并定好固定点;大面积平板该加筋就加筋,筋厚按主壁厚的 0.5-0.6 倍取,避免缩水。
小小心意,大大鼓励
本文章版权归 赫兹工业设计 所有,禁止匿名转载及个人使用,任何商业用途均需联系原作者。
举报







 沪公网安备 31011502009179号
留言板(0)