软触感漆的手感能撑多久?厚度、底材和耐磨这几道坎
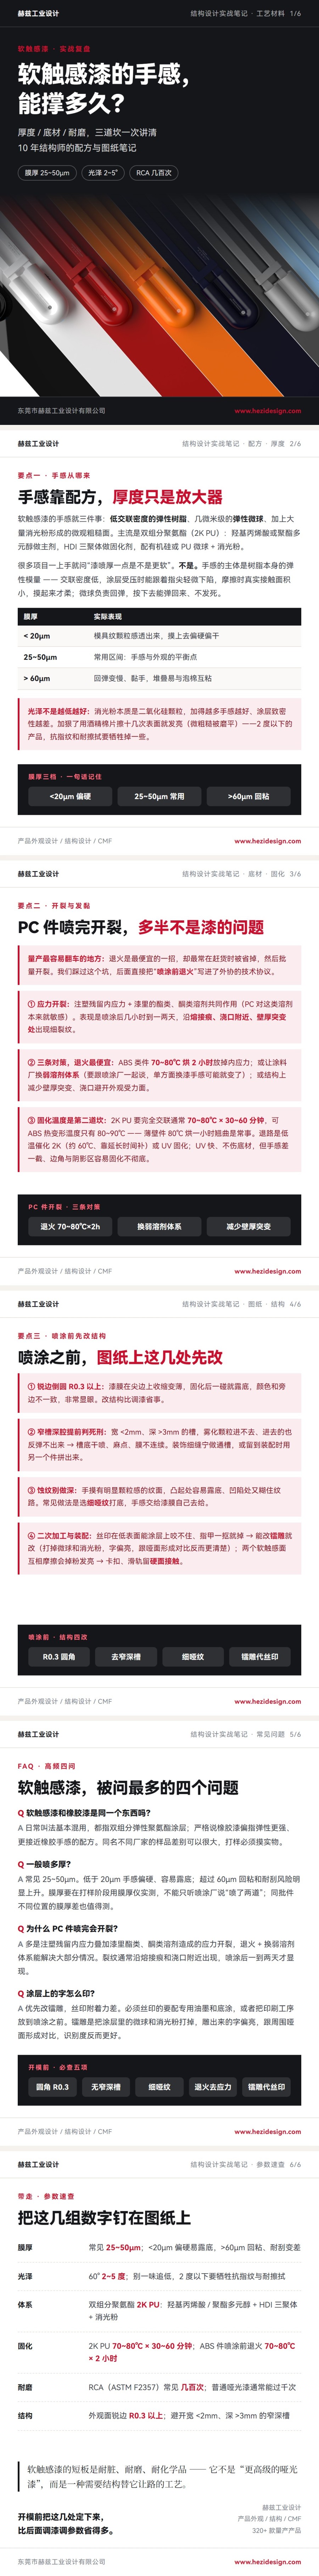
先把结论摆出来:软触感漆的手感来源就三件事——低交联密度的弹性树脂、几微米级的弹性微球、加上大量消光粉形成的微观粗糙面。膜厚通常做在 25 到 50 微米,低于 20 微米基本摸不出来,超过 60 微米回粘和耐刮就开始出问题。它是双组分聚氨酯体系为主,60° 光泽一般压到 2 到 5 度。短板也很清楚:耐脏、耐磨、耐化学品都弱于普通哑光漆,所以设计阶段就要替它把底材、圆角和二次加工的位置留好。
**一、软的手感,配方占大头,厚度只是放大器**
很多项目一上手就问"漆喷厚一点是不是更软"。不是。手感的主体是树脂本身的弹性模量:交联密度低,涂层受压时能跟着指尖轻微下陷,摩擦时真实接触面积小,摸起来就柔;微球的作用是提供回弹。厚度确实影响观感和手感,但它起作用的方式是"掩盖底材粗糙度"和"拉低光泽"——常用的区间是 25 到 50 微米,低于 20 微米模具纹的颗粒感会透出来,超过 60 微米指压回弹变慢、有点黏手,包装堆叠后容易和泡棉互粘。
光泽这块有个容易被忽略的细节:消光粉加得越多手感越好,但涂层致密性越差。消光粉本质是二氧化硅颗粒,加得狠的产品用酒精棉片擦十几次表面就开始发亮。所以光泽不是越低越好,2 度以下的产品抗指纹和耐擦拭往往要牺牲掉一些。
**二、喷完开裂、发黏、擦两下就发亮:底材和固化这两道坎**
PC 和 PC/ABS 件喷软触感漆,最容易出的问题是应力开裂:注塑残留内应力加上漆里的酯类、酮类溶剂共同作用(PC 对这类溶剂本来就敏感),喷涂后几小时到一两天,沿熔接痕、浇口附近或壁厚突变处出现细裂纹。对策有三个方向:注塑件退火(ABS 类件 70 到 80℃ 烘 2 小时左右);让涂料厂换弱溶剂体系(要和喷涂厂一起谈);结构上减少壁厚突变、浇口别开在受力集中的外观面边上。这三条里退火最便宜,但很多项目量产时为了赶货把退火省了,然后批量开裂——我们踩过这个坑,后面直接把"喷涂前退火"写进了外协技术协议。
固化温度是第二个坑。2K PU 体系要完全交联通常需要 70 到 80℃ 烘 30 到 60 分钟,而 ABS 的热变形温度在 80 到 90℃ 这个量级,薄壁件在 80℃ 烘一小时后翘曲变形是常事。这时要么换低温催化的 2K 体系(约 60℃,靠延长时间补),要么改 UV 固化——UV 快、不伤底材,但手感普遍差一截,边角和阴影区固化也容易不彻底。
**三、喷涂之前,图纸上还得改这几处**
外观面的锐边要把圆角做到 R0.3 以上(漆膜在尖边上收缩变薄,固化后一碰就露底);宽度小于 2 毫米、深度超过 3 毫米的槽要提前判死刑(雾化颗粒进不去、进去的也反弹不出来,结果就是干喷、麻点);模具蚀纹不要做太深,常见做法是选细哑纹打底,手感交给漆膜自己去给;二次加工要提前定——丝印在软触感涂层上附着力普遍不好,能改镭雕的尽量改(激光打掉微球和消光粉之后字是发亮的,跟周围哑面形成对比反而清楚);装配上,两个软触感面互相摩擦会掉粉、发亮,卡扣和滑轨的配合位置尽量留硬面接触。
**FAQ:软触感漆常见问题**
- **软触感漆和橡胶漆是同一个东西吗?** 日常叫法基本混用,都指双组分弹性聚氨酯涂层;严格说橡胶漆偏指弹性更强、更接近橡胶手感的配方。同名不同厂家的样品差别可以很大,打样必须摸实物。
- **一般喷多厚?** 常见 25 到 50 微米,低于 20 微米手感偏硬、容易露底,超过 60 微米回粘和耐刮风险明显上升。膜厚要在打样阶段用膜厚仪实测确认,同批件不同位置的膜厚差也值得测。
- **为什么 PC 件喷完会开裂?** 多是注塑残留内应力叠加漆里酯类、酮类溶剂造成的应力开裂,退火加换弱溶剂体系能解决大部分情况。
- **涂层上的字怎么印?** 优先改镭雕,丝印附着力差。必须丝印的要配专用油墨和底涂,或者把印刷工序放到喷涂之前。
小小心意,大大鼓励
本文章转载自原作者 : https://www.hezidesign.com/gongyi/1144.html
举报







 沪公网安备 31011502009179号
留言板(0)